Uma pastilha de freio automotiva moderna é um componente composto projetado para converter energia cinética em calor por meio do atrito, mantendo-se estruturalmente estável sob cargas de frenagem extremas. Compreender sua construção é o primeiro passo para cortá-lo de maneira limpa.
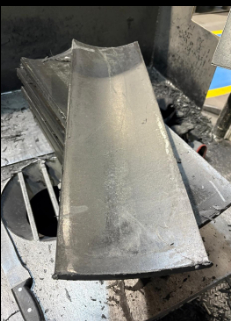
· Placa de apoio de aço— normalmente aço de baixo carbono laminado a frio (DC04 ou similar), com 3–6 mm de espessura. Ele fornece suporte estrutural e superfície de montagem para a pinça.
· Material de fricção (revestimento de fricção)— 8–15 mm de espessura, colado à placa de apoio sob calor e pressão. Esta é a camada que desgasta o disco de freio.
[Imagem: seção transversal de uma pastilha de freio – placa de apoio de aço + lona de fricção]
alt: seção transversal de uma pastilha de freio mostrando placa de apoio de aço e material de fricção
O revestimento de fricção é um composto complexo. Sua receita exata varia de acordo com o tipo de almofada, mas quase sempre combina um aglutinante, reforços, enchimentos e modificadores de fricção:
|
Tipo de almofada |
Ingredientes principais |
Implicação cortante |
|
Semimetálico |
Lã de aço/fibras de pó de ferro, grafite, modificadores de fricção, aglutinante de resina fenólica |
Altamente abrasivo; fibras de aço aceleram o desgaste do diamante e exigem uma ligação nítida e durável |
|
Cerâmica |
Fibras cerâmicas (por exemplo, titanato de potássio), cargas que não sejam de aço, formulações sem cobre, resina fenólica |
Duro e quebradiço; corta de forma limpa, mas lasca facilmente se o aro for segmentado ou agressivo |
|
Pouco metálico / NAO |
Fibras orgânicas sem amianto, borracha, vidro, cargas minerais, ≤20% de metal |
Mais macio e pegajoso; tende a carregar a lâmina se não houver folga ou resfriamento suficiente |
|
Reforçado com fibra de aramida |
Polpa de Kevlar, fibra mineral, partículas de borracha |
Duro, pegajoso quando cortado; beneficia de um aro contínuo para evitar o arrancamento da fibra |
As pastilhas de freio vendidas em mercados regulamentados devem atender aos padrões de desempenho e homologação —ECE R90na Europa,FMVSS 135nos Estados Unidos, eGB 5763na China. Esses padrões regem o desempenho de atrito e o desgaste, e é por isso que os fabricantes cortam amostras de teste e placas de produção em dimensões precisas e não podem permitir bordas queimadas ou delaminadas que distorceriam os resultados do laboratório.
Cortar uma pastilha de freio não é como cortar ladrilho ou concreto. Três propriedades tornam-na um desafio único para uma lâmina de serra:
1. Abrasividade extrema.Fibras de aço, partículas cerâmicas e cargas minerais duras no material de fricção atuam como um meio de moagem. Eles corroem a matriz de ligação e desalojam o grão de diamante mais rapidamente do que a pedra típica.
2. Sensibilidade ao calor do aglutinante.O aglutinante de resina fenólica que mantém o material de fricção unido começa a degradar-se termicamente a aproximadamente250–300°C. O excesso de calor de corte carboniza a resina, causando descoloração, delaminação e uma borda enfraquecida que falhará no teste de fricção.
3. Estrutura composta.A transição do material de fricção macio para a placa de apoio de aço duro dentro de um corte significa que a lâmina deve lidar com dois materiais muito diferentes em uma única passagem - sem lascar o revestimento de fricção ou queimar o aço.
Conclusão importante
A lâmina ideal da pastilha de freio deve sersuficientemente afiado para cortar fibras de aço, resistente o suficiente para resistir à abrasão e suficientemente frio para proteger o ligante fenólico- tudo isso enquanto produz uma borda dimensionalmente precisa e sem lascas.
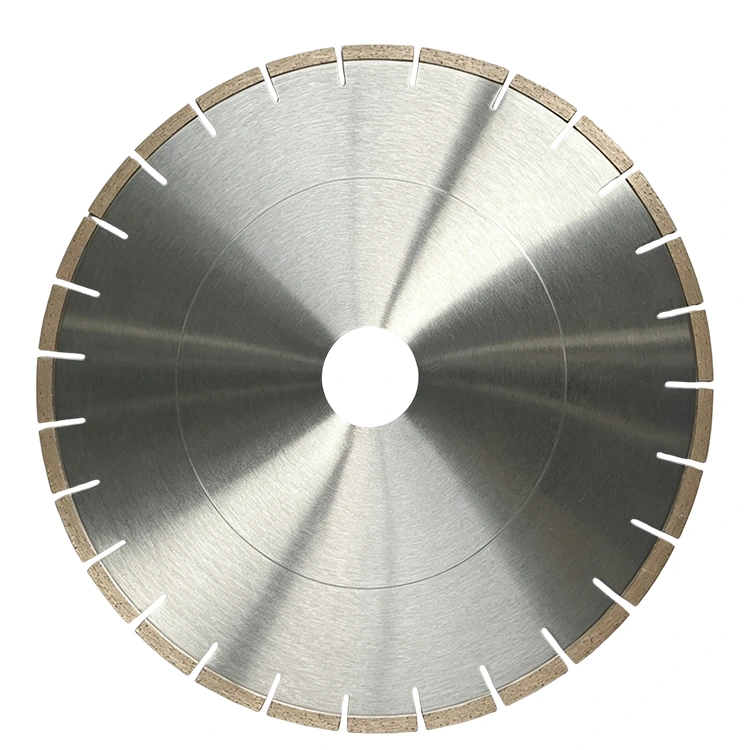
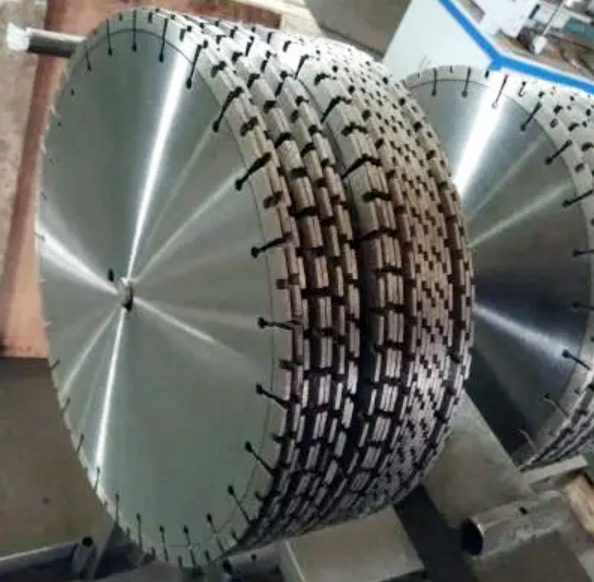
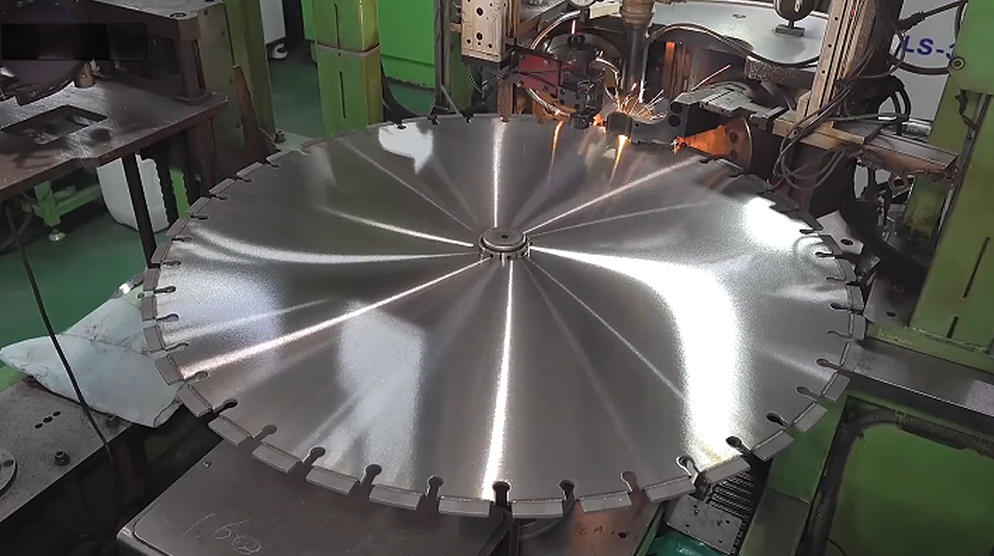
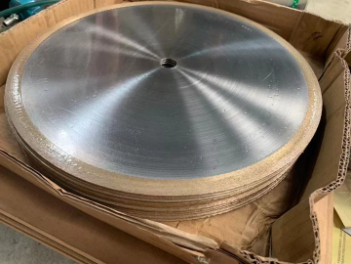
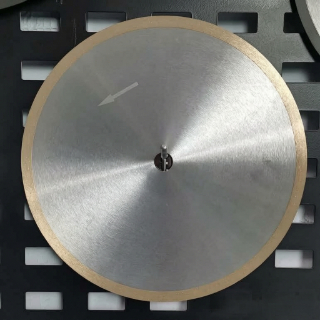
A lâmina de borda contínua soldadausa um núcleo de aço com um segmento de diamante soldado em toda a sua circunferência - sem lacunas entre os segmentos (portanto, "desdentado" ou "contínuo"). A solda é feita porsoldagem a laserousoldagem de alta frequência (indução).
· Diamante multicamadas em uma ligação metálica.O segmento é uma mistura sinterizada de grão de diamante retida em uma matriz metálica (à base de cobalto, bronze ou ferro). À medida que o grão da superfície se desgasta, o novo diamante fica exposto – proporcionando à lâmina uma vida útil longa e autoafiável.
· Aro contínuo = pressão uniforme.Como não há folgas nos segmentos, a pressão de corte é distribuída uniformemente em toda a circunferência. Isto é o que evita a fratura por impacto e lascas que os aros segmentados causam em materiais de fricção quebradiços.
· Forte ligação segmento-núcleo.A soldagem a laser cria uma ligação metalúrgica que sobrevive a altas cargas laterais e ao contato intermitente com a placa de suporte de aço sem perda de segmento.
Corte em lote e produção de material de fricção; amostragem de controle de qualidade onde a integridade das bordas afeta os resultados dos testes; qualquer aplicação ondevida útil da lâmina por dólaré mais importante do que a velocidade máxima de corte.
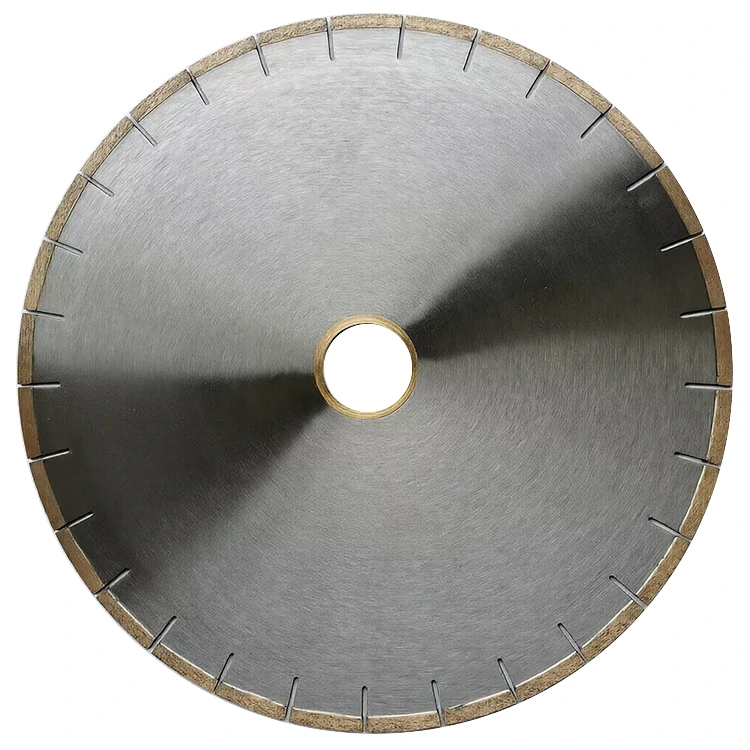
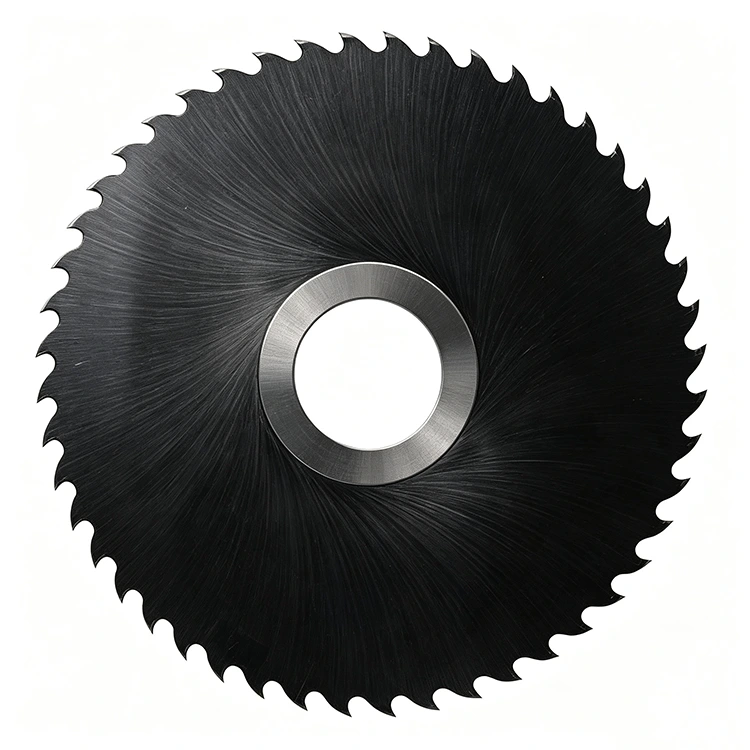
Umlâmina galvanizada (ligada a níquel)mantém o grão de diamante no núcleo galvanizando uma única camada de níquel sobre as partículas de diamante. O diamante fica exposto na superfície, não embutido em uma matriz sinterizada.
· Diamante de camada única totalmente exposto.Quase 100% do diamante se projeta da ligação de níquel, de modo que a lâmina é extremamente afiada e corta com força muito baixa.
· Corte fino.As lâminas galvanizadas podem ser muito finas (geralmente 1,0–1,5 mm), o que significa uma linha de serra estreita, menos perda de material e menos calor – útil para corte de precisão e trabalhos de contorno.
· Sem autoafiação.Uma vez que o diamante exposto se desgasta ou se rompe, o desempenho de corte cai drasticamente. Não há nenhuma nova camada abaixo – portanto, a vida útil é curta por design.
Corte de precisão, corte de contorno ou perfil, placas de suporte de aço fino, protótipos e trabalhos em pequenos lotes, e qualquer trabalho ondenitidez e precisãoimporta mais do que a vida útil total da lâmina.
|
Propriedade |
Bordo contínuo soldado (desdentado) |
Galvanizado (ligado a níquel) |
|
Camada de diamante |
Multicamadas, sinterizado em liga metálica |
Camada única, exposta em níquel |
|
Tipo de aro |
Contínuo, sem segmentos (desdentado) |
Corte contínuo e muito fino |
|
Ligação central |
Solda a laser ou de alta frequência |
Níquel galvanizado |
|
Nitidez inicial |
Médio |
Muito alto |
|
Vida útil |
Longo (autoafiável, multicamadas) |
Curto (camada única) |
|
Qualidade da borda em material de fricção |
Excelente – lascas mínimas |
Excelente – muito limpo, pouca força |
|
Velocidade de corte |
Médio, constante |
Rápido (afiado, baixa resistência) |
|
Largura do corte |
Mais largo (~2,5–3,5 mm) |
Estreito (~1,0–1,5 mm) |
|
Gerenciamento de calor |
Corte úmido recomendado |
Molhado ou seco; dissipa o calor rapidamente |
|
Placa de apoio de aço |
Lida bem com contato intermitente de aço |
Desgasta rapidamente em aço |
|
Custo por corte (alto volume) |
Baixo – vida longa amortiza o custo |
Alto – substituição frequente |
|
Custo por corte (lote pequeno) |
Custo inicial mais alto |
Baixo – lâmina barata, resultados nítidos |
|
Melhor caso de uso |
Amostragem de produção e controle de qualidade |
Precisão, contorno, protótipo |
Regra prática
Se você está cortandocentenas de absorventes por dia, a lâmina de borda contínua soldada ganha em custo por corte e consistência da borda. Se você está cortandoalgumas almofadas com tolerâncias estreitas ou perfis curvos, a lâmina galvanizada ganha em nitidez e corte.
Combine a lâmina com a sua realidade de produção, não apenas com o material:
1. Volume primeiro.Linhas de produção → aro contínuo soldado. Laboratório/QC e protótipo → galvanizado.
2. Tipo de material de fricção.Almofadas semimetálicas e cerâmicas recompensam a durabilidade de uma lâmina soldada. As almofadas NAO e de aramida podem carregar um aro contínuo – garanta um resfriamento adequado e considere uma ligação um pouco mais aberta.
3. Corte sempre molhado.A água suprime o calor que destrói a resina fenólica e retém a poeira fina (que pode conter resíduos de aço, cerâmica e cobre histórico) que nenhum operador deveria respirar.
4. Dimensione a lâmina para a máquina.Lâminas de 115–230 mm são adequadas para serras de corte de bancada; Lâminas de 300–400 mm são adequadas para linhas de produção contínuas.
5. Apenas para a placa de apoio de aço, uma lâmina segmentada ou abrasiva dedicada ao corte de metal costuma ser mais econômica do que consumir a vida útil do diamante em aço puro - corte o revestimento de fricção com diamante, a placa com a ferramenta certa para o trabalho.
Sim. O material de fricção – fibras de aço, partículas cerâmicas e cargas minerais – é abrasivo, mas totalmente cortável com diamante. A placa de suporte de aço é melhor manuseada com uma lâmina de corte de metal de borda contínua ou segmentada. Para volume de produção, um disco diamantado de aro contínuo soldado proporciona o melhor equilíbrio entre vida útil e qualidade de aresta.
Para a produção em lote de material de fricção, uma lâmina soldada de aro contínuo (desdentada) dura mais e corta de forma mais limpa e com menos lascas. Para corte preciso, cortes de contorno ou placas de suporte de aço finas em pequenos lotes, uma lâmina galvanizada é mais afiada, mais fina e mais precisa, mas tem uma vida útil mais curta.
Um aro contínuo (sem dentes) distribui a pressão de corte uniformemente, o que minimiza lascas e delaminação do material de fricção. As bordas segmentadas criam impacto em cada limite do segmento que pode fraturar a matriz do aglutinante e causar quebra da borda.
O corte úmido é fortemente recomendado. O material de fricção do freio usa um aglutinante de resina fenólica que se degrada acima de aproximadamente 300°C. O resfriamento a água evita o calor que queimaria, carbonizaria ou delaminaria o revestimento de fricção — e prolonga a vida útil da lâmina, ao mesmo tempo que suprime a poeira prejudicial.
Use corte úmido, combine a ligação da lâmina com a dureza do material de fricção, evite forçar a lâmina através do corte, aplique a exposição do diamante regularmente e guarde as lâminas planas para evitar distorção. Para linhas de alto volume, as lâminas soldadas a laser com segmentos de diamante multicamadas duram muitas vezes mais que as lâminas galvanizadas de camada única.